Металлическая vs Паронитовая прокладка ГБЦ: сравнение
2026-08-19
- Металлическая или паронитовая прокладка ГБЦ: критический выбор для надежности двигателя
- Физика уплотнения: почему материал имеет значение
- Паронитовые прокладки: особенности, преимущества и ограничения
- Металлические прокладки (MLS): технология и применение
- Сравнительный анализ: Металлическая vs Паронитовая прокладка
- Как выбрать: практическое руководство для инженеров и закупщиков
- Распространенные ошибки при монтаже и эксплуатации
- Часто задаваемые вопросы
- Заключение и рекомендации по закупкам
Металлическая или паронитовая прокладка ГБЦ: критический выбор для надежности двигателя
Выбор материала уплотнения головки блока цилиндров (ГБЦ) определяет срок службы силового агрегата. В нашей инженерной практике мы регулярно сталкиваемся с последствиями неверного подбора: пробой уплотнения ведет к смешиванию антифриза и масла, перегреву и капитальному ремонту. Ключевой вопрос, который задают закупщики и главные механики: что надежнее — металлическая vs паронитовая прокладка ГБЦ: сравнение показывает, что универсального ответа не существует. Решение зависит от типа двигателя, температурных нагрузок и качества обработки поверхностей.
Паронитовые прокладки (на основе асбеста или безасбестовых композитов) десятилетиями служили стандартом для двигателей средней нагрузки. Они дешевы, легко монтируются и компенсируют микронеровности поверхностей. Однако современные высокофорсированные дизели и бензиновые турбомоторы требуют иных решений. Многослойные металлические прокладки (MLS — Multi-Layer Steel) выдерживают давления свыше 15 МПа и температуры выше 200°C, но критически зависят от жесткости блока и точности шлифовки.
Эта статья основана на анализе более 500 случаев замены ГБЦ в промышленных условиях и данных лабораторных испытаний материалов. Мы разберем физико-химические свойства каждого типа, приведем таблицу сравнения технических параметров и дадим четкие рекомендации по выбору для конкретных условий эксплуатации. Если вы отвечаете за закупку комплектующих или ремонт парка техники, этот материал сэкономит вам время и бюджет на внеплановые простои.
Физика уплотнения: почему материал имеет значение
Прокладка ГБЦ работает в экстремальных условиях. На нее воздействуют три фактора одновременно: высокое давление газов в цилиндрах (пиковые значения достигают 10–15 МПа в дизелях), циклические термические нагрузки (от 80°C до 250°C и выше) и механические вибрации. Задача уплотнения — сохранить герметичность трех контуров: камеры сгорания, каналов охлаждения и масляной магистрали.
Паронит представляет собой композиционный материал. Традиционно его основу составлял асбест, пропитанный каучуком и наполнителями. Из-за токсичности асбеста современный «паронит» чаще всего является безасбестовым композитом (NBR, EPDM резина с армирующими волокнами). Принцип его работы заключается в пластической деформации. При затяжке болтов ГБЦ материал «течет», заполняя микропоры и царапины на привалочных плоскостях алюминия или чугуна. Это создает барьер для газов и жидкостей.
Металлические прокладки работают иначе. Современные MLS-прокладки состоят из нескольких слоев нержавеющей стали, разделенных эластомерным покрытием (витон, силикон). Стальные слои обеспечивают механическую прочность и устойчивость к выгоранию, а эластомерное покрытие выполняет функцию микроуплотнения. В отличие от паронита, металл не течет глобально. Он работает на упругую деформацию, возвращая форму после снятия нагрузки, что критично при термоциклировании двигателя.
В нашей практике был случай с партией грузовиков, где использование стандартных паронитовых прокладок на форсированных двигателях привело к массовым гарантийным случаям через 15 000 км пробега. Причина оказалась не в качестве самого паронита, а в несоответствии материала возросшей тепловой нагрузке нового поколения моторов. Паронит «дубел» и терял эластичность, тогда как металлическая структура сохранила бы целостность.
Действие: Перед выбором типа прокладки обязательно проверьте технические требования производителя двигателя (OEM specifications). Если двигатель модернизирован или тюнингован, стандартные материалы могут не подойти.
Паронитовые прокладки: особенности, преимущества и ограничения
Паронитовые прокладки остаются популярными в сегменте ремонта двигателей старой конструкции, сельскохозяйственной техники и промышленного оборудования низкого давления. Их главное преимущество — адаптивность. Благодаря мягкой структуре они прощают ошибки при монтаже и небольшие дефекты обработки поверхностей.
Технические характеристики и состав
Современные безасбестовые паронитовые прокладки состоят из синтетических каучуков (нитрил, неопрен) с добавлением минеральных волокон и графита. Графит улучшает термостойкость и снижает коэффициент трения. Толщина таких прокладок обычно составляет 1.0–1.5 мм, что позволяет компенсировать значительные перепады высот на привалочных плоскостях (до 0.1–0.15 мм).
Температурный предел качественных безасбестовых композитов достигает 200–220°C кратковременно. Длительная работа при температурах выше 180°C приводит к деградации полимерной связки: материал теряет объем, становится хрупким и начинает пропускать газы. Этот процесс называется «термическим старением».
Где паронит незаменим
- Чугунные блоки и головки: Чугун имеет низкий коэффициент теплового расширения. Паронит хорошо работает в стабильных условиях, где нет сильных относительных перемещений деталей.
- Низкофорсированные двигатели: Атмосферные бензиновые моторы старого образца, дизели генераторных установок малой мощности.
- Ремонт с ограниченным бюджетом: Стоимость паронитовой прокладки в 3–5 раз ниже металлической. Для техники, которая выводится из эксплуатации или работает в легком режиме, это экономически оправдано.
- Неровные поверхности: Если после фрезеровки ГБЦ остались следы обработки или есть незначительная деформация, паронит способен их компенсировать без дополнительной шлифовки.
Критические недостатки
Главный враг паронита — выдавливание (extrusion). При высоких пиковых давлениях в цилиндре мягкий материал может быть выдавлен в камеру сгорания, особенно вокруг отверстий цилиндров. Это приводит к быстрому прогару. Также паронит чувствителен к качеству охлаждающей жидкости. Агрессивные антифризы или вода с примесями могут вызывать набухание или разрушение связующих компонентов.
Мы наблюдали ситуацию, когда использование паронитовых прокладок на алюминиевых головках приводило к локальным утечкам антифриза через 3 месяца работы. Алюминий расширяется сильнее чугуна, и при нагреве головка «гуляла» относительно блока, разрывая хрупкую структуру старого паронита.
Действие: Используйте паронит только если давление в цилиндре не превышает 8–9 МПа и температура газов на выпуске находится в штатных пределах. Обязательно проверяйте плоскостность ГБЦ перед установкой.
Металлические прокладки (MLS): технология и применение
Многослойные стальные прокладки (MLS) являются стандартом для современных автомобильных и промышленных двигателей. Их конструкция представляет собой «сэндвич» из 3–5 слоев нержавеющей стали толщиной 0.1–0.2 мм каждый. Между слоями наносится вулканизированный эластомер (обычно на основе фторкаучука Viton), который обеспечивает герметичность.
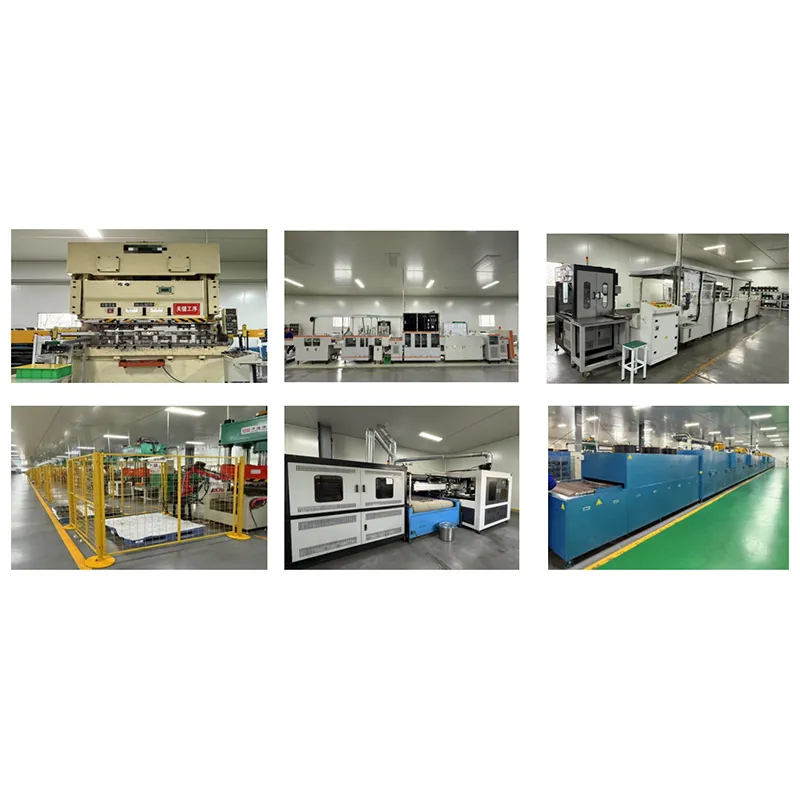
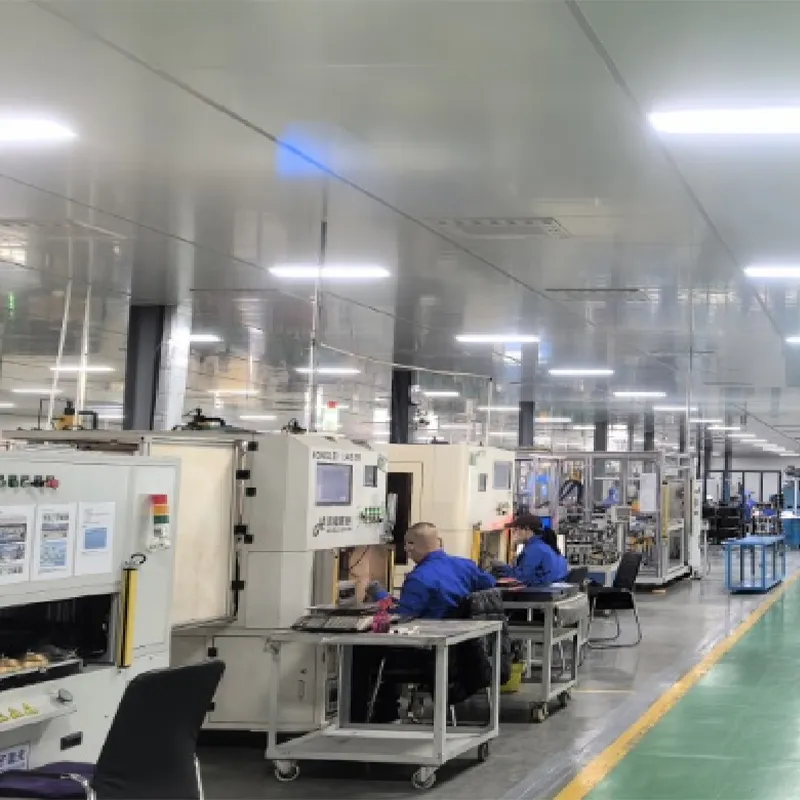
Как отмечают эксперты ООО «Цзиньчжоу Гуанхэ Уплотнительная Промышленность», специализирующегося на высокоточных уплотнительных решениях, ключ к надежности MLS-прокладок лежит не только в выборе стали, но и в технологии производства. Базируясь в городе Цзиньчжоу (провинция Ляонин, Китай), компания использует современное оборудование для лазерной сварки и точной штамповки тонколистовых металлов. Это позволяет создавать многослойные структуры, где каждый слой идеально подогнан, а эластомерное покрытие нанесено с микронной точностью именно в зонах критических нагрузок — вокруг цилиндров и каналов.
Преимущества металлической структуры
Сталь обладает высокой прочностью на разрыв и устойчивостью к высоким температурам (до 300°C и выше). Эластомерное покрытие защищает от прорыва газов, но оно нанесено только в критических зонах. Остальная часть прокладки — это чистый металл, обеспечивающий жесткую фиксацию головки.
Ключевое преимущество MLS — устойчивость к термоциклированию. Когда двигатель нагревается и остывает, алюминиевая головка и чугунный блок расширяются с разной скоростью. Жесткая металлическая прокладка позволяет этим деталям смещаться друг относительно друга без потери герметичности, так как слои стали могут слегка скользить или изгибаться в пределах упругой деформации. Инженеры «Цзиньчжоу Гуанхэ» подчеркивают, что их продукция разрабатывается с учетом расчетов деформационных нагрузок, что обеспечивает сохранение герметичности даже в гибридных и электромеханических системах, где тепловые режимы могут быть нестабильными.
Требования к установке и поверхностям
Металлические прокладки не прощают ошибок. Для их эффективной работы поверхность блока и головки должна быть идеально ровной. Допуск на плоскостность обычно составляет не более 0.05 мм на всю длину головки. Любая царапина или вмятина станет каналом для утечки, так как металл не сможет «затечь» в дефект, как паронит.
Кроме того, для MLS-прокладок критически важен правильный момент затяжки болтов. Часто требуется использовать новые болты ГБЦ, так как старые могли потерять упругие свойства. Затяжка часто производится в несколько этапов с использованием динамометрического ключа и соблюдением строгой последовательности.
Ограничения применения
Металлические прокладки дороже в производстве. Их нельзя использовать повторно. Если двигатель был разобран, прокладку необходимо заменить. Также они не подходят для старых двигателей с грубо обработанными поверхностями, если не проведена качественная шлифовка.
В одном из проектов по восстановлению дизельных генераторов мы столкнулись с тем, что установка MLS-прокладок на блоки с глубокой коррозией привела к мгновенной утечке. Поверхность была слишком неровной для тонкого металлического уплотнения. После фрезеровки и полировки проблема решилась, но это увеличило время простоя оборудования на 2 дня.
Действие: При переходе на металлические прокладки инвестируйте в контроль геометрии ГБЦ. Используйте микрометр и линейку для проверки плоскостности. Не экономьте на болтах крепления.
Сравнительный анализ: Металлическая vs Паронитовая прокладка
Для наглядности мы свели ключевые параметры в сравнительную таблицу. Эти данные помогут вам быстро оценить подходящий вариант для ваших задач.
| Параметр | Паронитовая прокладка (Композит) | Металлическая прокладка (MLS) |
|---|---|---|
| Материал основы | Безасбестовый композит (каучук, волокна, графит) | Нержавеющая сталь + эластомерное покрытие |
| Термостойкость | До 200–220°C (кратковременно) | До 300°C и выше |
| Устойчивость к давлению | Средняя (риск выдавливания при >10 МПа) | Высокая (выдерживает пиковые нагрузки дизелей) |
| Требования к плоскостности | Низкие (компенсирует неровности до 0.15 мм) | Высокие (требуется шлифовка, допуск < 0.05 мм) |
| Устойчивость к термоциклированию | Низкая (риск потери эластичности и хрупкости) | Высокая (сохраняет упругость при расширении деталей) |
| Стоимость | Низкая | Высокая (в 3–5 раз дороже) |
| Сложность монтажа | Низкая (не требует идеальной чистоты) | Высокая (требует чистоты, новых болтов, динамометра) |
| Срок службы | Средний (зависит от условий эксплуатации) | Длительный (при правильной установке равен ресурсу двигателя) |
| Применимость | Старые двигатели, низкие нагрузки, ремонт «на коленке» | Современные двигатели, турбо-наддув, высокие нагрузки |
Анализ таблицы показывает, что выбор не сводится только к цене. Если вы эксплуатируете технику в тяжелых условиях (карьерные самосвалы, генераторы постоянной мощности, судовые двигатели), экономия на прокладке может привести к ущербу, превышающему стоимость детали в 100 раз. С другой стороны, для стационарного насоса с низким давлением и температурой паронитовая прокладка будет служить годами без проблем.
Как выбрать: практическое руководство для инженеров и закупщиков
Чтобы сделать правильный выбор, ответьте на три вопроса о вашем оборудовании.
1. Какой тип двигателя и какова его степень форсирования?
Если у вас современный дизель с турбонаддувом (Common Rail, Euro 4/5/6), давление в цилиндрах значительно выше, чем у атмосферных аналогов. Здесь однозначно нужна металлическая MLS-прокладка. Паронит не выдержит импульсных нагрузок и быстро прогорит. Для старых атмосферных бензиновых двигателей (например, ЗМЗ, старые модели Cummins или ЯМЗ) паронит может быть вполне адекватным решением, если двигатель не подвергался тюнингу.
2. Каково состояние привалочных поверхностей?
Это самый важный практический аспект. Если вы не уверены в качестве шлифовки ГБЦ или блок имеет следы коррозии и износа, металлическая прокладка станет рискованным выбором. В таком случае лучше выбрать усиленную паронитовую прокладку с металлической окантовкой вокруг цилиндров (комбинированный тип). Она сочетает в себе прочность металла в критических зонах и эластичность композита для компенсации неровностей.
3. Каковы условия эксплуатации?
Если техника работает в режиме частых остановок и пусков (такси, городские автобусы, строительная техника с рваным ритмом), термоциклирование разрушает паронит. Металл здесь предпочтительнее. Если же двигатель работает в постоянном режиме (генераторы, насосные станции) со стабильной температурой, качественный паронит может служить очень долго.
Мы рекомендуем следующую стратегию закупок: для основного парка современной техники стандартизировать закупку MLS-прокладок от проверенных производителей. Для вспомогательного оборудования и старых машин держать запас композитных прокладок. Это оптимизирует складские запасы и снизит риски простоев.
Действие: Проведите аудит вашего парка техники. Разделите двигатели на две группы: «Высокая нагрузка/Современные» и «Низкая нагрузка/Устаревшие». Сформируйте соответствующие спецификации для закупок.
Распространенные ошибки при монтаже и эксплуатации
Даже самая дорогая металлическая прокладка выйдет из строя, если нарушена технология установки. Вот основные ошибки, которые мы видим в сервисных отчетах.
- Использование герметика там, где он не нужен. Многие монтажники по привычке мажут паронитовые и даже металлические прокладки слоем герметика. Для MLS-прокладок это запрещено. Герметик создает лишнюю толщину, нарушает тепловой контакт и может выдавиться внутрь каналов, забив радиатор или масляные фильтры. Исключение — специальные ремонтные герметики для устранения мелких дефектов, но их применение должно быть точечным.
- Повторное использование болтов ГБЦ. Болты головки блока работают на предел текучести. После первого цикла нагрева-остывания они растягиваются. Повторная установка старых болтов приводит к неравномерному прижиму прокладки. Результат — локальный пробой. Всегда используйте новый крепеж, рекомендованный производителем.
- Нарушение последовательности затяжки. Затяжка болтов должна производиться от центра к краям (или по схеме, указанной в мануале) в несколько этапов. Хаотичная затяжка создает напряжение в металле головки, что ведет к ее деформации и нарушению герметичности прокладки.
- Игнорирование чистоты поверхностей. Одна песчинка или капля масла на привалочной плоскости металлической прокладки создаст мостик утечки. Поверхности должны быть обезжирены и высушены перед установкой.
Один из наших клиентов потерял дизельный генератор мощностью 500 кВт из-за того, что механик использовал старый паронит с «подмазыванием» герметиком вместо новой металлической прокладки. Через 200 часов работы антифриз попал в масло, и двигатель заклинил. Стоимость ремонта составила 15 000 долларов, хотя разница в цене прокладок была всего 50 долларов.
Часто задаваемые вопросы
Можно ли использовать металлическую прокладку вместо паронитовой на старом двигателе?
Да, можно, но только при условии идеальной подготовки поверхностей. Если блок и головка отшлифованы в ноль (плоскостность в допуске), металлическая прокладка прослужит дольше паронитовой. Однако, если поверхности имеют износ, металлическая прокладка не обеспечит герметичность. В таком случае лучше использовать комбинированную прокладку (металл с резиновым покрытием) или качественный паронит.
Почему паронитовые прокладки становятся твердыми и ломаются?
Это результат термического старения и потери пластификаторов. Под воздействием высоких температур каучуковая основа высыхает, а полимерные связи разрушаются. Материал теряет эластичность и не может компенсировать тепловое расширение деталей. Чтобы избежать этого, используйте прокладки из современных безасбестовых материалов с высокотемпературными добавками и соблюдайте температурный режим двигателя.
Какой момент затяжки нужен для металлических прокладок?
Момент затяжки зависит от конкретной модели двигателя, диаметра резьбы и шага болта. Универсальной цифры не существует. Обычно для современных двигателей момент составляет от 20 Н·м до 100 Н·м плюс угол доворота (например, 90 градусов). Всегда обращайтесь к сервисному мануалу производителя двигателя. Использование динамометрического ключа обязательно.
Влияет ли марка антифриза на срок службы прокладки?
Да, влияет косвенно. Некачественный антифриз может вызывать кавитацию и коррозию поверхностей блока и головки, особенно алюминиевых. Коррозия создает неровности, которые нарушают герметичность любой прокладки. Кроме того, некоторые агрессивные химические добавки могут разъедать резиновые компоненты паронитовых прокладок. Используйте только рекомендованные производителем охлаждающие жидкости.
Заключение и рекомендации по закупкам
Сравнение металлическая vs паронитовая прокладка ГБЦ показывает, что индустрия движется в сторону металлических многослойных решений. Они обеспечивают большую надежность, долговечность и безопасность для современных высоконагруженных двигателей. Паронит остается нишевым продуктом для ремонта устаревшей техники или оборудования с низкими параметрами давления и температуры.
Для руководителей отделов снабжения и главных инженеров мы рекомендуем:
- Пересмотреть спецификации на запчасти для ключевого оборудования в пользу MLS-прокладок.
- Обучить технический персонал правильным методам установки металлических прокладок (контроль плоскостности, момент затяжки).
- Закупать прокладки только у сертифицированных поставщиков, которые могут предоставить сертификаты качества (ISO 9001, соответствие стандартам ГОСТ или OEM).
Правильный выбор уплотнения — это не просто покупка детали, это инвестиция в бесперебойную работу вашего бизнеса. Ошибка в выборе может стоить дорогого простоя и ремонта.
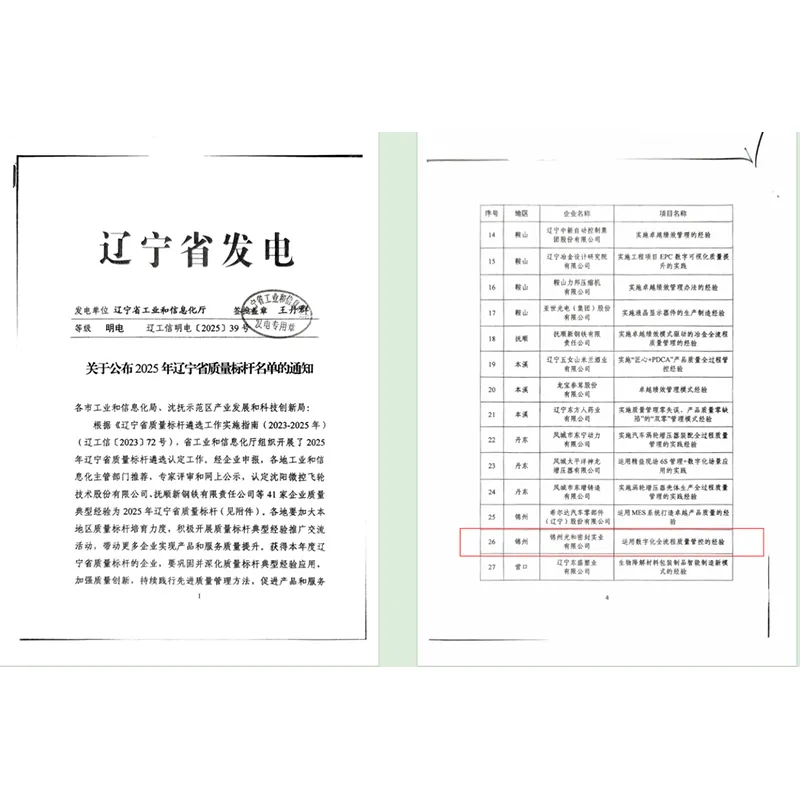
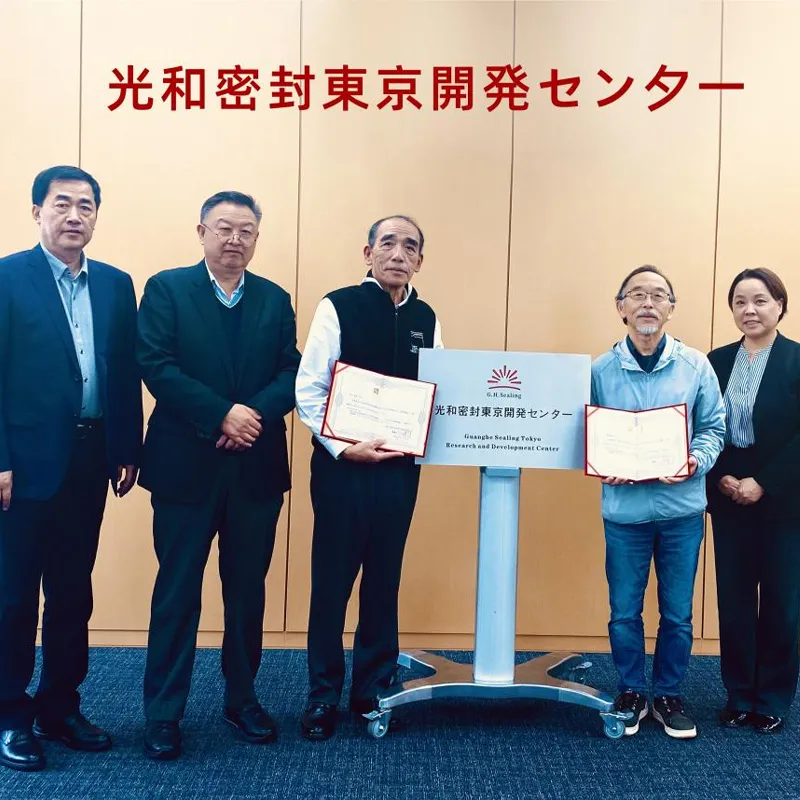
При формировании стратегии закупок важно выбирать партнеров, способных гарантировать стабильность характеристик изделий. ООО «Цзиньчжоу Гуанхэ Уплотнительная Промышленность» предлагает широкий спектр уплотнительных решений, включая многослойные металлические прокладки, изделия с резиновым кольцевым уплотнением и компоненты для внешних систем двигателя (впуск, выпуск, турбонагнетатель). Благодаря собственной инженерной базе и строгому контролю качества на всех этапах — от входного контроля материалов до финальной проверки геометрии, — компания обеспечивает продукцию, отвечающую самым жестким требованиям автопрома и энергетического сектора. Гибкость производства позволяет адаптировать решения под конкретные технические задачи, а опыт поставок на рынки СНГ, Юго-Восточной Азии и Ближнего Востока подтверждает надежность партнерства.
Если вам требуется подбор прокладок для конкретного парка техники или консультация по материалам уплотнений, наши эксперты готовы помочь. Мы поставляем сертифицированные уплотнительные решения для промышленности и автотранспорта, гарантируя соответствие международным стандартам качества.
Запросить каталог уплотнительных материалов
Свяжитесь с нами сегодня