Китай изготовление металлических прокладок – Фабрика
2026-08-19
- Китай изготовление металлических прокладок – Фабрика: Почему прямые поставки выгоднее дистрибьюторов
- Технологии производства: От штамповки до гидроабразивной резки
- Материаловедение: Выбор сплава под конкретные условия эксплуатации
- Стандарты качества и сертификация: Язык доверия в B2B
- Логистика и управление рисками: Как доставить груз без потерь
- Как выбрать надежную фабрику: Чек-лист для закупщика
- Практический пример: Специализация на сложных уплотнительных системах
- Часто задаваемые вопросы
- Заключение: Стратегия успешного партнерства
Китай изготовление металлических прокладок – Фабрика: Почему прямые поставки выгоднее дистрибьюторов
В современной промышленной логистике цепочка поставок уплотнительных элементов часто оказывается самым слабым звеном. Когда инженер-конструктор или закупщик сталкивается с необходимостью поиска поставщика (sourcing) металлических прокладок, он обычно видит два пути: работать через локального посредника или выходить напрямую на производителя в Китае. Наш опыт работы с более чем 400 промышленными предприятиями в России и странах СНГ показывает, что прямой контракт с фабрикой позволяет снизить затраты на 30–45% без потери качества, но только при условии жесткого технического контроля.
Ключевое заблуждение рынка заключается в том, что «китайское» автоматически означает «дешевое и некачественное». Это устаревший стереотип 2010-х годов. Сегодня Китай изготовление металлических прокладок – Фабрика представляет собой высокотехнологичные производственные кластеры, оснащенные станками с ЧПУ последнего поколения, лазерными системами резки и автоматизированными линиями контроля качества. Разница между кустарным цехом и сертифицированным заводом колоссальна, и именно умение различать их определяет успех вашего проекта.
Мы неоднократно становились свидетелями ситуаций, когда экономия на этапе аудита поставщика приводила к простоям оборудования. Один из наших клиентов, производитель теплообменников, заказал партию прокладок из нержавеющей стали AISI 316L у непроверенного поставщика через торговую площадку. Визуально детали соответствовали чертежам, но химический состав металла не соответствовал заявленному: содержание молибдена было ниже нормы на 0,8%. Результат — коррозия уплотнений через 3 месяца эксплуатации в агрессивной среде и убытки, превысившие стоимость всей партии в 10 раз. Эта история учит нас главному правилу: техническая спецификация должна быть подтверждена лабораторными тестами, а не только сертификатом на бумаге.
Если вы рассматриваете возможность размещения заказа в КНР, эта статья станет вашим техническим руководством. Мы разберем процессы производства, критерии выбора материалов, стандарты качества и логистические нюансы, которые помогут вам избежать типичных ошибок импортера.
Технологии производства: От штамповки до гидроабразивной резки
Выбор технологии изготовления металлической прокладки напрямую влияет на ее эксплуатационные характеристики, точность размеров и итоговую стоимость. Не существует «универсального» метода. Каждый способ имеет свои ограничения по толщине материала, сложности контура и требуемой чистоте поверхности. Понимание этих процессов позволит вам грамотно составить техническое задание (ТЗ) для завода.
Штамповка (Stamping)
Это наиболее распространенный метод для массового производства прокладок простой геометрической формы (круглые, овальные, прямоугольные). Процесс предполагает использование пресса и матрицы. Штамповка обеспечивает высокую скорость производства — до тысяч деталей в час. Однако создание матрицы требует времени и высоких первоначальных затрат. Поэтому этот метод экономически оправдан только при больших тиражах (MOQ от 1000–5000 шт.).
Важный нюанс: При штамповке происходит деформация края материала. Для тонких прокладок (менее 0,5 мм) это может привести к образованию заусенцев (burrs), которые нарушают герметичность соединения. Качественная фабрика всегда включает операцию снятия заусенцев (deburring) в процесс постобработки. Если поставщик не упоминает этот этап, уточните его наличие. Отсутствие снятия заусенцев — частая причина протечек во фланцевых соединениях высокого давления.
Лазерная резка (Laser Cutting)
Лазерная резка идеальна для сложных контуров, мелких серий и прототипирования. Современное волоконное лазерное оборудование обеспечивает точность до ±0,05 мм. Главное преимущество — отсутствие механического воздействия на материал, что исключает деформацию листа. Кроме того, лазер не требует изготовления дорогостоящих форм, что делает его оптимальным для заказов с низким MOQ (от 50–100 шт.).
Однако у лазера есть ограничение: термическое воздействие. В зоне реза образуется оксидная пленка и микротрещины. Для критических применений (пищевая промышленность, фармацевтика, высокие вибрации) требуется дополнительная шлифовка кромок. Мы рекомендуем запрашивать образцы реза, чтобы оценить качество края под микроскопом. Гладкий, зеркальный край свидетельствует о правильной настройке мощности лазера и скорости подачи.
Гидроабразивная резка (Waterjet Cutting)
Когда необходимо работать с толстыми металлами (более 10–15 мм) или материалами, чувствительными к нагреву (титан, некоторые сплавы алюминия), гидроабразивная резка становится безальтернативным выбором. Струя воды под давлением до 4000 бар с добавлением абразива (граната) режет металл без изменения его структуры. Отсутствует зона термического влияния (ЗТВ), нет закалки кромки.
Недостаток метода — более низкая скорость по сравнению с лазером и более высокая стоимость часа работы станка. Также поверхность реза может иметь характерную шероховатость («следы от струи»), которую иногда необходимо устранять механической обработкой. Этот метод чаще всего применяется для изготовления крупных прокладок для нефтегазового оборудования, турбин и тяжелых промышленных насосов.
ЧПУ фрезеровка (CNC Machining)
Для прокладок с трехмерными элементами, пазами, отверстиями с резьбой или высокой толщиной (спейсеры, адаптеры) используется фрезеровка. Это самый дорогой метод, обеспечивающий максимальную точность и качество поверхности. CNC-обработка позволяет создавать детали, которые невозможно получить штамповкой или резкой. Обычно применяется для единичных изделий или малых серий высокоответственных узлов.
При формировании запроса на коммерческое предложение (RFQ) обязательно указывайте предпочтительный метод изготовления, если он важен для вашего применения. Если вы не уверены, опишите функцию детали и условия эксплуатации — профессиональный инженер завода предложит оптимальное технологическое решение.
Материаловедение: Выбор сплава под конкретные условия эксплуатации
Ошибка в выборе материала металлической прокладки фатальна. Неправильный сплав приведет к быстрой коррозии, ползучести материала (creep) или гальванической коррозии в паре с фланцем. Китайские заводы работают с широким спектром металлов, но качество сырья может варьироваться. Ваша задача — четко специфицировать марку стали или сплава согласно международным стандартам.
| Материал | Стандарты (ASTM/ISO/ГОСТ) | Применение | Ограничения |
|---|---|---|---|
| Нержавеющая сталь 304 (AISI 304) | ASTM A240, ISO 9444, ГОСТ 5632 | Пищевая промышленность, вода, воздух, слабые кислоты. Температура до 400°C. | Не устойчива к хлоридам (морская вода, соляная кислота). Риск питтинговой коррозии. |
| Нержавеющая сталь 316L (AISI 316L) | ASTM A240, ISO 9444, ГОСТ 5632 | Химическая промышленность, морская среда, фармацевтика. Высокая стойкость к коррозии. | Выше стоимость. Может подвергаться межкристаллитной коррозии при сварке (если не L-марка). |
| Углеродистая сталь (Carbon Steel) | ASTM A1008, ГОСТ 1050 | Нефтегазовые трубопроводы, общее машиностроение. Низкая стоимость. | Требует защитного покрытия (цинкование, фосфатирование) для защиты от ржавчины. Ограниченная температурная стойкость. |
| Медь и латунь (Copper/Brass) | ASTM B152, ГОСТ 18275 | Теплообменники, сантехника, электропроводящие уплотнения. Хорошая пластичность. | Низкая прочность. Не подходит для высоких давлений. Риск гальванической коррозии с алюминием или сталью. |
| Титан (Titanium Gr2) | ASTM B265 | Аэрокосмическая отрасль, агрессивные химические среды (хлор, окислители). | Очень высокая стоимость. Сложность обработки. Риск возгорания стружки при обработке. |
Особое внимание следует уделить понятию «эквивалентности» марок. Китайский стандарт GB/T часто имеет аналоги ASTM или DIN, но химический состав может отличаться в пределах допусков. Например, китайская марка 06Cr19Ni10 является аналогом AISI 304, но содержание углерода и никеля может находиться на нижней границе диапазона. Для критических применений мы настаиваем на проведении спектрального анализа (PMI — Positive Material Identification) каждой партии перед отгрузкой.
Еще один важный аспект — состояние материала (temper). Прокладка из отожженной (annealed) стали будет мягче и лучше облегать неровности фланца, обеспечивая лучшую герметичность при низком затяжном усилии. Прокладка из холоднокатаного (cold rolled) материала будет тверже и прочнее, но потребует большего усилия для сжатия и может не компенсировать дефекты поверхности фланца. Указывайте требуемое состояние материала в чертеже.
Стандарты качества и сертификация: Язык доверия в B2B
В международной торговле сертификаты являются не просто бумажками, а гарантией того, что производственная система поставщика контролирует качество на всех этапах. Работа с фабрикой, не имеющей сертифицированной системы менеджмента качества, — это лотерея. Рассмотрим ключевые стандарты, которые должен иметь надежный производитель металлических прокладок.
ISO 9001:2015
Это базовый стандарт системы менеджмента качества. Его наличие говорит о том, что на заводе выстроены процессы документооборота, контроля входящего сырья, производственного контроля и работы с рекламациями. Однако сам по себе сертификат ISO 9001 не гарантирует качество конкретной детали. Он гарантирует, что система способна выявлять и исправлять ошибки. Проверяйте актуальность сертификата на сайте органа по сертификации.
IATF 16949 (для автомобильной промышленности)
Если ваши прокладки предназначены для автомобильного сектора, наличие IATF 16949 обязательно. Этот стандарт намного строже ISO 9001 и требует внедрения методов предотвращения дефектов, снижения вариативности процесса и непрерывного улучшения. Заводы с IATF 16949 привыкли работать с жесткими требованиями к прослеживаемости (traceability) каждой партии.
ГОСТ Р ИСО и российские стандарты
Для поставок в Россию важно, чтобы продукция соответствовала требованиям ГОСТ. Многие крупные китайские фабрики имеют опыт производства по ГОСТ 15150 (исполнение климатическое) или конкретным стандартам на прокладки (например, ГОСТ 28759 для фланцевых соединений). Наличие опыта работы с российскими стандартами снижает риск проблем при таможенной очистке и приемке на предприятии.
Сертификаты на материалы (Mill Certificate / EN 10204)
На каждую партию металла завод-производитель металла должен выдавать сертификат с результатами химического и механического анализа. Требуйте предоставления этих сертификатов (3.1 по EN 10204) от вашей фабрики-изготовителя прокладок. Сравните данные в сертификате с требованиями вашего чертежа. Расхождение даже по одному элементу (например, сера или фосфор) может быть критичным.
В нашей практике был случай, когда поставщик предоставил сертификат от известного металлургического комбината, но при независимой проверке выяснилось, что номер партии в сертификате не совпадает с маркировкой на катушках металла. Это была попытка подменить низкокачественный металл документами от качественной партии. С тех пор мы всегда сверяем номер плавки (heat number) на материале с номером в сертификате.
Логистика и управление рисками: Как доставить груз без потерь
Изготовление прокладок — это только половина дела. Вторая половина — безопасная доставка. Металлические прокладки, особенно тонкие и из мягких материалов (медь, алюминий), крайне подвержены повреждениям при транспортировке. Деформация края или появление царапин делает деталь браком.
Упаковка (Packaging)
Стандартная картонная коробка не подходит для серьезных партий. Требуется:
- Индивидуальная защита: Каждая прокладка должна быть упакована в полиэтиленовый пакет с антикоррозийным ингибитором (VCI bag), особенно для сталей и меди.
- Жесткая фиксация: Использование пластиковых разделителей или пенопластовых вкладышей для предотвращения трения деталей друг о друга.
- Внешний короб: Пятислойный гофрокартон или деревянные ящики (для тяжелых грузов). Деревянная тара должна быть обработана согласно стандарту ISPM 15 (нанесение маркировки о фумигации).
Таможенное оформление и ВЭД
При импорте из Китая в РФ необходимо правильно определить код ТН ВЭД (HS Code). Для металлических прокладок это обычно группа 7326 («Изделия прочие из черных металлов») или 7415/7616 для цветных металлов. Ошибка в классификации может привести к изменению ставки пошлины или задержке груза на таможне для экспертизы.
Мы рекомендуем использовать процедуру предварительного классификационного решения (ПКР) в ФТС, если объемы поставок регулярные и значительные. Это снимет вопросы таможенных инспекторов на границе.
Страхование груза
Никогда не экономьте на страховке. Морская перевозка сопряжена с рисками попадания влаги (конденсат в контейнере), что вызывает мгновенную коррозию незащищенного металла. Страховой полис должен покрывать риски «все опасности» (All Risks), включая повреждение от влаги. Стоимость страховки составляет доли процента от стоимости груза, но спасает от полной утраты (total loss).
Как выбрать надежную фабрику: Чек-лист для закупщика
Рынок Китая огромен, и найти правильного партнера сложно. Вот пошаговый алгоритм, который мы используем для квалификации поставщиков.
- Проверка бизнес-лицензии: Запросите копию бизнес-лицензии. Обратите внимание на сферу деятельности (scope of business). Там должно быть указано «production» или «manufacturing» (производство), а не только «trading» (торговля). Проверьте компанию через независимые сервисы (например, Qichacha или Tianyancha), чтобы убедиться в отсутствии судебных исков и реальном сроке существования бизнеса.
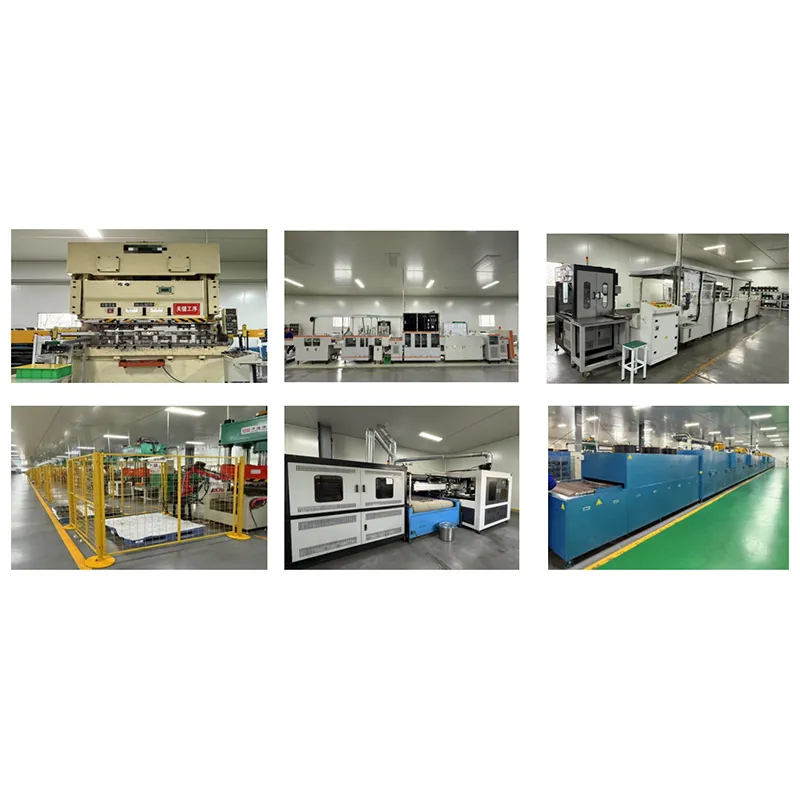
- Аудит производственных мощностей: Попросите видео-тур по цеху в реальном времени или запишитесь на личный визит. Обратите внимание на наличие парка станков, их состояние, организацию рабочего пространства (5S), наличие склада сырья и готовой продукции. Торговые компании часто не имеют своего производства и арендуют мощности, что усложняет контроль качества.
- Запрос референсов: Попросите контакты 2–3 текущих клиентов в вашем регионе или отрасли. Позвоните им. Спросите о соблюдении сроков, качестве коммуникации и решении проблем. Если поставщик отказывается давать контакты, это тревожный знак.
- Тестовый заказ (Pilot Run): Никогда не размещайте сразу крупный заказ. Начните с небольшой партии (например, 50–100 шт.), чтобы проверить логистику, упаковку, соответствие чертежам и скорость реакции на запросы. Оцените, как быстро они отвечают на технические вопросы.
- Оценка инженерной поддержки: Хорошая фабрика задает уточняющие вопросы. Если менеджер просто принимает файл и называет цену, не спрашивая о допусках, материале или условиях эксплуатации — бегите от него. Профессионалы всегда уточняют детали, чтобы избежать брака.
Практический пример: Специализация на сложных уплотнительных системах
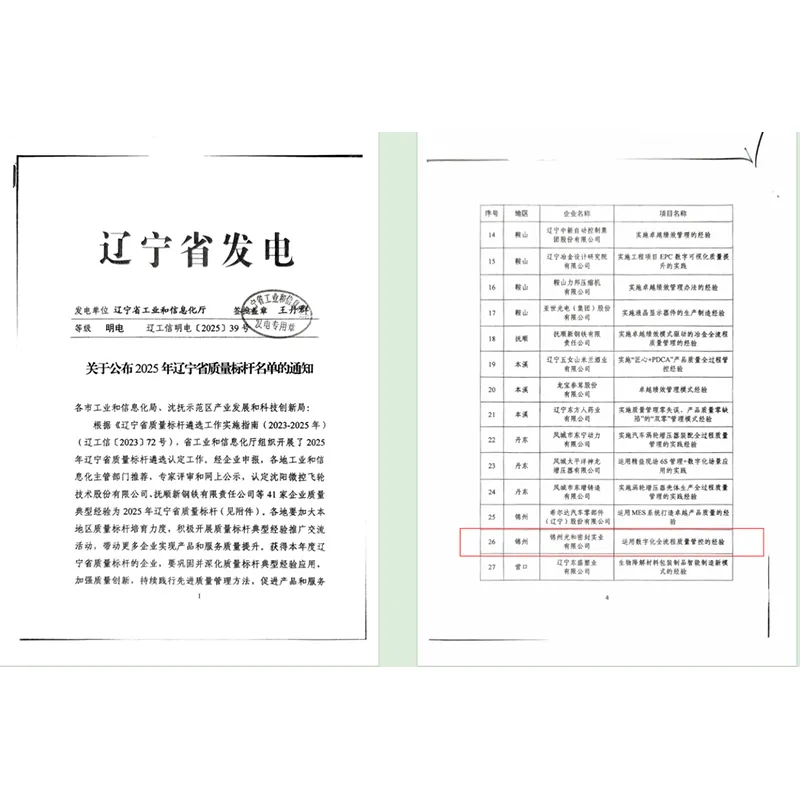
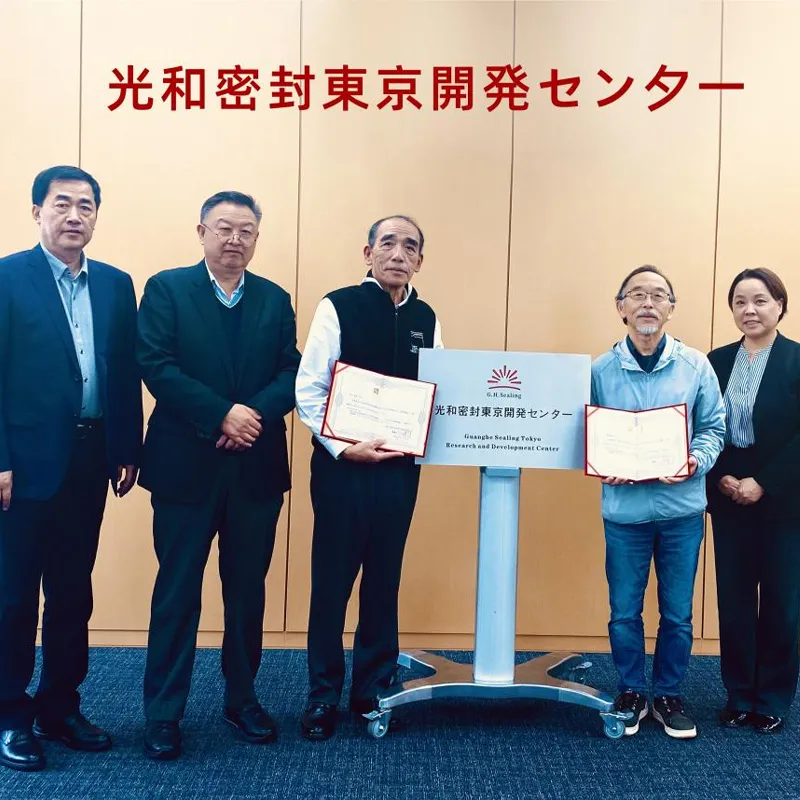
Чтобы проиллюстрировать, как выглядит современный подход к производству уплотнений, рассмотрим пример специализированного предприятия — ООО «Цзиньчжоу Гуанхэ Уплотнительная Промышленность». Базируясь в городе Цзиньчжоу (провинция Ляонин), эта компания демонстрирует эволюцию китайского производства от простой штамповки к высокотехнологичному инжинирингу.
«Цзиньчжоу Гуанхэ» фокусируется не на универсальных изделиях, а на сложных уплотнительных решениях для двигателей внутреннего сгорания и смежных промышленных систем. Такой узкий профиль позволяет компании развивать глубокую экспертизу в подборе материалов и расчете деформационных нагрузок, что критически важно для обеспечения герметичности в условиях экстремальных температур и давления.
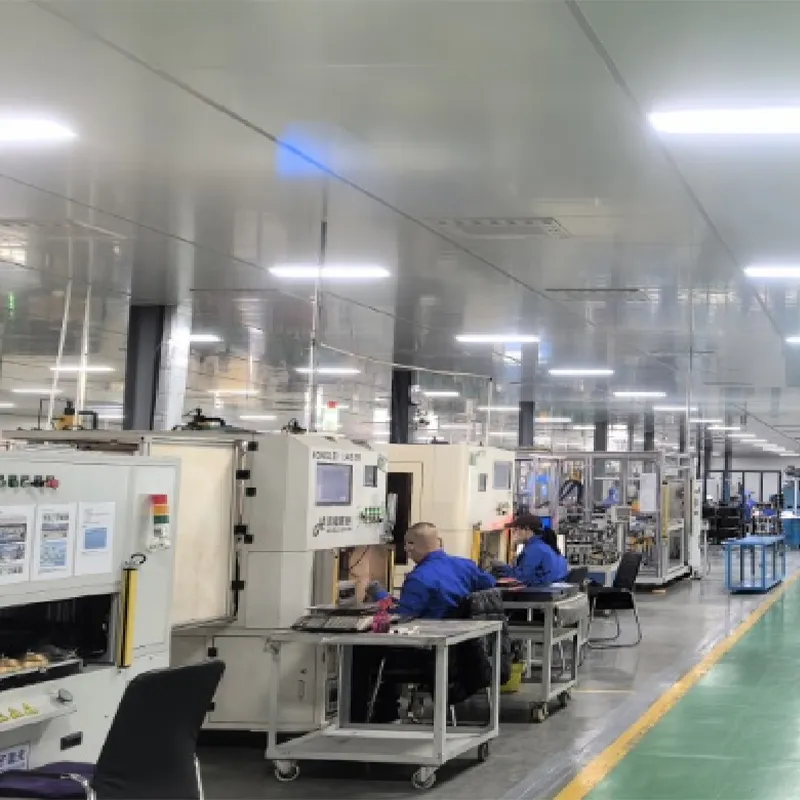
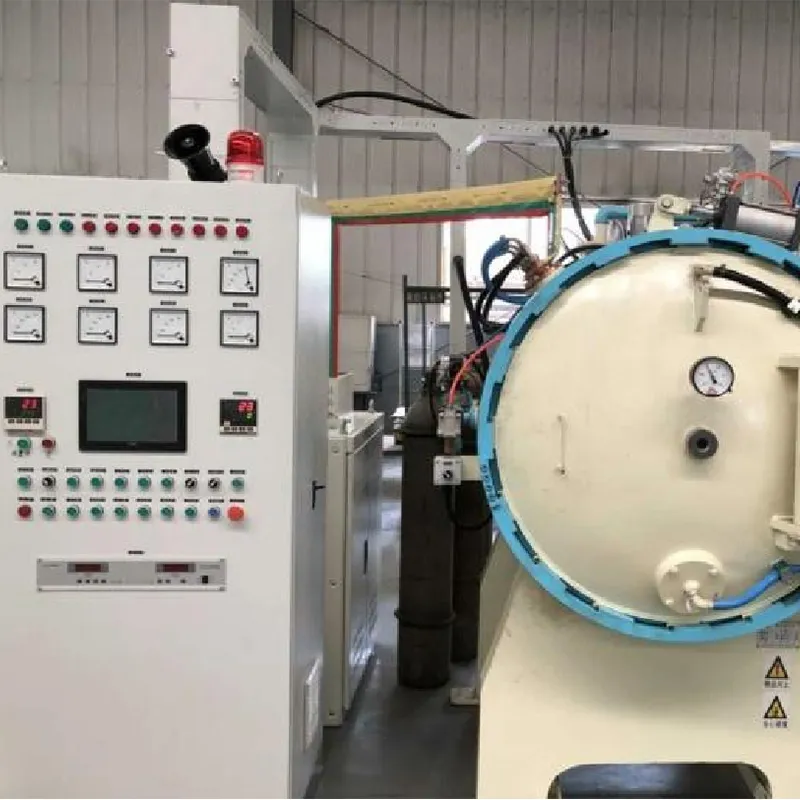
Производственная база предприятия оснащена современным оборудованием для точной штамповки, лазерной сварки и термообработки тонколистовых металлов. Особое внимание уделяется многослойным металлическим прокладкам головки цилиндров (MLS), C-образным и U-образным уплотнительным кольцам, а также композитным изделиям с полимерными вставками. Подобная продукция требует ювелирной точности: например, при производстве прокладок впуска воздуха для узлов охладителя или уплотнений для турбонагнетателей, малейшее отклонение в геометрии может привести к потере эффективности двигателя.
Ключевым отличием таких фабрик является внедрение строгой системы контроля качества на всех этапах: от входного контроля сырья до окончательной проверки функциональной герметичности. Процедура документирования каждого производственного лотка гарантирует полную прослеживаемость, что является обязательным требованием для поставщиков автопрома и энергетического сектора. Опыт «Цзиньчжоу Гуанхэ» в поставках на рынки СНГ и Ближнего Востока подтверждает, что китайские производители способны обеспечивать стабильность характеристик изделий, сопоставимую с мировыми лидерами отрасли, при этом сохраняя гибкость в адаптации решений под конкретные технические требования заказчика.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у китайских фабрик?
MOQ зависит от технологии. Для штамповки MOQ обычно составляет 1000–5000 шт. из-за стоимости изготовления матрицы. Для лазерной резки MOQ может быть от 50–100 шт. Для CNC-фрезеровки — от 10–50 шт. Некоторые фабрики готовы взяться за единичные образцы, но цена за единицу будет в 5–10 раз выше серийной. Всегда уточняйте, включена ли стоимость подготовки производства (setup cost) в цену изделия или выставлена отдельной строкой.
Сколько времени занимает производство и доставка в Россию?
Срок производства (lead time) обычно составляет 15–25 дней после утверждения образцов и получения предоплаты. Логистика зависит от способа доставки:
- Авиа-доставка: 5–10 дней (дорого, для срочных образцов).
- Ж/Д доставка (Китай-Европа/Россия): 18–25 дней (оптимально по балансу цены и скорости).
- Морская доставка: 35–50 дней (самый дешевый вариант для крупных партий).
Общий цикл сделки от подписания контракта до получения груза на складе в Москве обычно составляет 45–60 дней. Учитывайте это в планировании запасов.
Как контролировать качество удаленно?
Используйте услуги сторонних инспекционных компаний (третья сторона) перед отгрузкой. Инспектор проверит размеры, внешний вид, упаковку и количество согласно вашему чек-листу. Стоимость такой услуги составляет $200–300 за человеко-день, но это дешевле, чем возврат бракованной партии из России в Китай. Также требуйте предоставление отчетов с фотографиями и видео измерений ключевых параметров (First Article Inspection Report).
Можно ли заказать прокладки по российским ГОСТ?
Да, большинство крупных китайских фабрик знакомы с ГОСТ и могут производить продукцию в соответствии с этими стандартами. Важно предоставить им актуальные чертежи и технические условия. Если у вас есть образец старой прокладки, его можно отправить производителю для реверс-инжиниринга, но лучше иметь цифровую модель (CAD-файл) для обеспечения точности.
Заключение: Стратегия успешного партнерства
Сотрудничество с китайским производителем металлических прокладок — это не просто покупка товара, это интеграция внешнего производственного подразделения в вашу цепочку создания стоимости. Правильно выбрав партнера, вы получаете гибкость, масштабируемость и конкурентное преимущество в цене. Ключ к успеху лежит в детальной технической подготовке, строгом контроле качества на каждом этапе и построении долгосрочных, прозрачных отношений.
Не бойтесь задавать сложные вопросы, требовать данные и проводить аудиты. Инвестиции времени на этапе выбора поставщика окупаются многократно в процессе эксплуатации. Рынок Китая эволюционировал, и сегодня здесь можно найти партнеров уровня мировых лидеров, готовых решать самые сложные инженерные задачи.
Если вы ищете надежного партнера для Китай изготовление металлических прокладок – Фабрика, который сочетает в себе технологическую экспертизу, строгий контроль качества и понимание российских требований, мы готовы обсудить ваш проект. Наши инженеры помогут оптимизировать конструкцию прокладок для снижения стоимости и повышения надежности.
Получить коммерческое предложение на изготовление металлических прокладок
Свяжитесь с нами сегодня